Die Bearbeitung von Rundprofilen: die Besonderheiten des Formdrehens
Sie planen ein Projekt mit runden Aluminiumteilen, die zerspant werden sollen?
DAS WICHTIGSTE IN KÜRZE
|
Ob auf einem kurvengesteuerten Drehautomaten oder auf einer CNC-Drehmaschine: Ein rundes Teil ist weit mehr als ein glatter Zylinder. Absätze, Einstiche, Rundungen und Fasen lassen sich ohne Werkzeugwechsel und ohne zahlreiche Nachbearbeitungen herstellen. Das ist das Prinzip des Formdrehens, einer Technik, die die Rotationssymmetrie von Rundprofilen optimal nutzt, um eine komplexe Kontur in einem einzigen Durchgang zu bearbeiten. Bei JACQUEMOUX DÉCOLLETAGE kommt dieser Ansatz insbesondere bei Aluminiumteilen zum Einsatz, bei denen Produktivität und Wiederholgenauigkeit in der Großserie entscheidend sind.
Was ist Formdrehen?
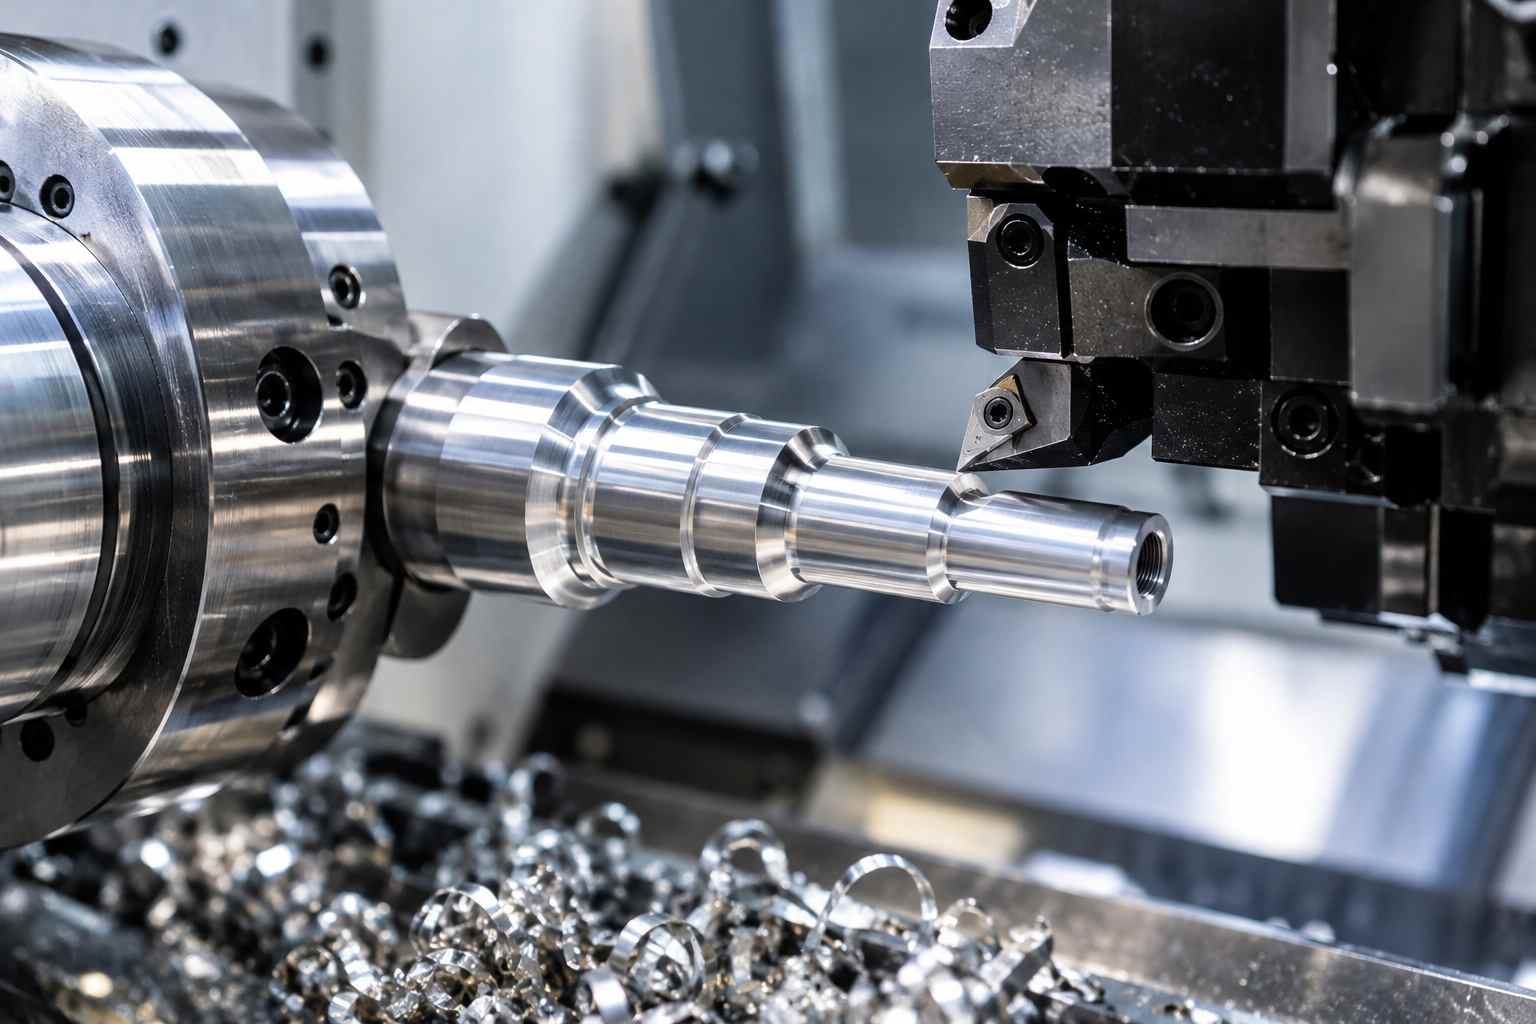
Beim Formdrehen wird ein vollständiges Längsprofil mit einem Werkzeug bearbeitet, dessen Schneide so geformt ist, dass sie in einem einzigen radialen Einstich die Abfolge von Durchmessern, Radien und Winkeln abbildet, aus denen sich die endgültige Geometrie des Teils zusammensetzt. Anders als beim klassischen Längsdrehen, bei dem mehrere Werkzeuge und Durchgänge nacheinander jeden Durchmesser einzeln bearbeiten, „prägt“ das Formwerkzeug die Kontur direkt in den Werkstoff.
Auf kurvengesteuerten Drehautomaten wird diese Bewegung durch ein mechanisches Profil gesteuert, das den Vorschub des Werkzeugs mit der Rotation der Stange synchronisiert. Auf CNC-Drehmaschinen wird zwar aus Gründen der Flexibilität häufig das Konturdrehen per Interpolation mit Standardwerkzeugen bevorzugt, doch der Einsatz eines speziellen Formwerkzeugs bleibt in der Großserie mit sehr hohen Stückzahlen eine äußerst effektive Strategie. Ziel ist es dann, die Taktzeiten drastisch zu verkürzen, indem zahlreiche Verfahrbewegungen durch einen einzigen Einstich ersetzt werden.
Warum das Rundprofil das Referenzformat ist
Ihr volles Potenzial entfaltet diese Technik bei Drehteilen, also bei Teilen aus Rundstangen. Die Symmetrie um die Rotationsachse ermöglicht es dem Formwerkzeug, einer durchgängigen Kontur über 360° zu folgen – ohne Unterbrechung und ohne Nachbearbeitung durch Fräsen. Ein nicht kreisförmiges Profil würde hingegen zusätzliche Arbeitsgänge für die planen Flächen erfordern, was dem eigentlichen Nutzen des Formdrehens widerspricht: ein Maximum an Geometrie mit einem Minimum an Arbeitsgängen zu bearbeiten.
Aus diesem Grund sind runde Teile (Achsen, Buchsen, Abstandshalter, Anschlusskörper) das natürliche Einsatzgebiet dieser Technik, sowohl bei mittleren Serien als auch in der Großserie mit sehr hohen Stückzahlen.
Die Besonderheiten der Bearbeitung von Rundprofilen aus Aluminium
Aluminium weist eine Zerspanbarkeit auf, die dem Formdrehen besonders entgegenkommt. Seine Schnittgeschwindigkeit, 3- bis 5-mal höher als die von Stahl, ermöglicht den Einstich des Formwerkzeugs bei hoher Taktrate, ohne die Oberflächengüte zu beeinträchtigen – ein direkter Vorteil für die Produktivität in der Großserie.
Die Wahl der Werkstoffsorte bleibt dennoch entscheidend. 2011, eine ausgesprochene Automatenlegierung, erzeugt kurze, gleichmäßige Späne und eignet sich besonders für die Bearbeitung mit Formwerkzeugen bei hoher Taktrate. Die Sorten 6060 und 6082 bieten einen guten Kompromiss zwischen Zerspanbarkeit, Schweißbarkeit und mechanischer Festigkeit und sind damit vielseitige Optionen für runde Teile, die für Montagen bestimmt sind. Sorten wie 5052 hingegen sind elastischer und bilden längere Späne; sie erfordern beim Formdrehen besondere Aufmerksamkeit beim Spänemanagement.
In jedem Fall bleiben Schmierung und Spanabfuhr die beiden kritischen Parameter: Ein Formwerkzeug beansprucht mehrere Schnittzonen gleichzeitig, weshalb Spanansammlungen oder Materialaufschweißungen schwerer wiegen als beim klassischen Längsdrehen.
Die Vorteile des Formdrehens für Ihre runden Aluminiumteile
Da mehrere Drehoperationen in einer einzigen Werkzeugbewegung zusammengefasst werden, reduziert das Formdrehen die Anzahl der Werkzeugwechsel und damit die Taktzeit pro Teil – ein Gewinn, der sich in der Großserie direkt auf die Stückkosten auswirkt. Zudem verbessert es die Maßwiederholgenauigkeit: Da das Profil bei jedem Einstich identisch reproduziert wird, bleiben Abweichungen von Teil zu Teil gering, was die Einhaltung enger Toleranzen bei komplexen Geometrien erleichtert.
| Kriterium | Formdrehen | Klassisches Längsdrehen |
| Eingesetzte Werkzeuge | Ein einziges Profilwerkzeug | Mehrere Werkzeuge nacheinander |
| Anzahl der Durchgänge | Ein einziger Einstich | Mehrere Durchgänge |
| Taktzeit | Verkürzt | Länger |
| Maßwiederholgenauigkeit | Hoch, Profil wird identisch reproduziert | Abhängig von der Anzahl der Arbeitsgänge |
| Anfängliche Werkzeugkosten | Höher (maßgefertigtes Werkzeug) | Standard |
| Am besten geeignete Serie | Großserie | Kleinserie / Prototypenbau |
Dieser Ansatz eignet sich sowohl für technische Funktionsteile (Stellringe, profilierte Abstandshalter, Anschlusskörper) als auch für Teile, bei denen die Optik zählt, da sich Aluminium gut für sorgfältiges Schlichten nach der Bearbeitung eignet.
Häufige Fragen zum Formdrehen
Eignet sich Formdrehen für alle Seriengrößen?
Diese Technik ist besonders in der Großserie wirtschaftlich, da sich die Herstellungskosten des (maßgefertigten) Formwerkzeugs über das produzierte Volumen amortisieren. Bei Kleinserien oder im Prototypenbau ist ein klassisches Längsdrehen durch Konturdrehen (auf CNC) wirtschaftlich oft sinnvoller.
Welche Toleranzen lassen sich bei einem durch Formdrehen bearbeiteten Aluminiumteil erreichen?
In der Regel lassen sich bei der Präzisions-Drehteilefertigung aus Aluminium enge Toleranzen im Bereich von einem Hundertstelmillimeter (± 0,01 mm) erreichen und halten. Die endgültige Präzision hängt selbstverständlich von der gewählten Aluminiumsorte, der Breite des Formwerkzeugs und der Geometrie des Teils ab.
Sie planen ein Projekt mit runden Teilen?
Von der Wahl der Werkstoffsorte bis zur Definition des Formprofils prüft das technische Team von JACQUEMOUX DÉCOLLETAGE Ihr Lastenheft und schlägt Ihnen eine auf Ihre Stückzahlen und Toleranzen abgestimmte Lösung vor.


