L’usinage de profilés ronds : les spécificités du décolletage de forme
Vous avez un projet de pièces aluminium rondes à usiner ?
À RETENIR
|
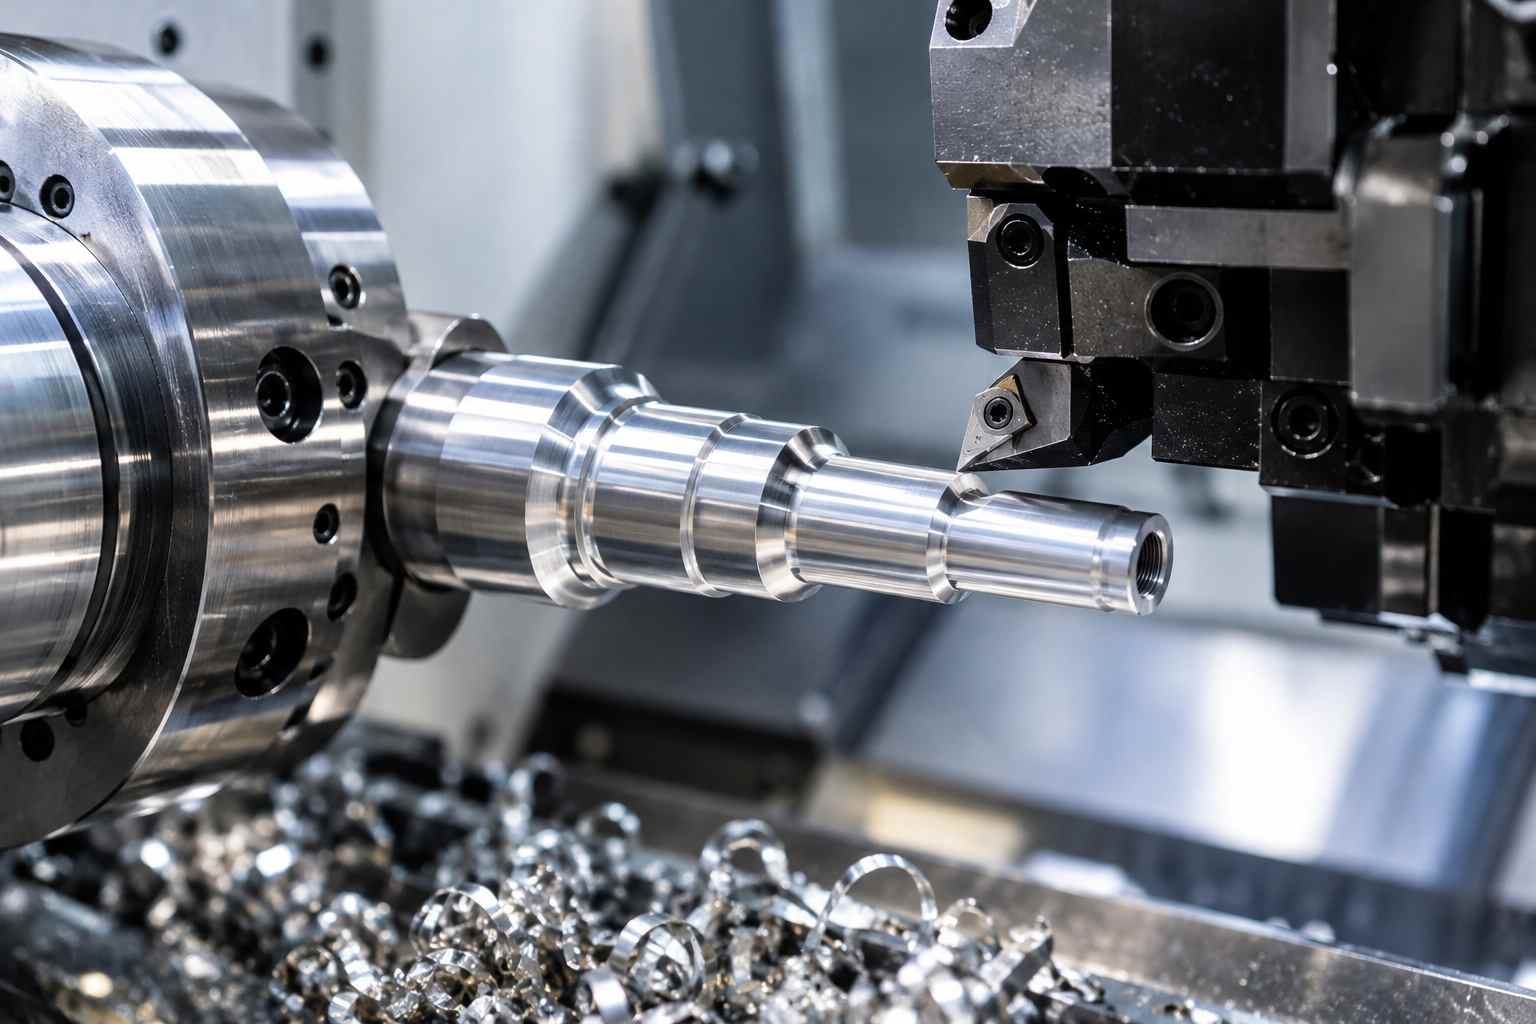
Sur un tour à cames comme sur un tour à commande numérique, une pièce ronde ne se limite pas à un cylindre lisse : épaulements, gorges, congés, chanfreins peuvent tous être obtenus sans changer d’outil ni multiplier les reprises. C’est le principe du décolletage de forme, une technique qui exploite au maximum la symétrie de révolution des profilés ronds pour usiner un contour complexe en une seule passe. Chez Jacquemoux Décolletage, cette approche s’applique en particulier aux pièces en aluminium, où la productivité et la répétabilité sont déterminantes en grande série.
Qu’est-ce que le décolletage de forme ?
Le décolletage de forme consiste à usiner un profil longitudinal complet grâce à un outil dont l’arête a été façonnée pour reproduire, en une seule plongée radiale, la succession de diamètres, de rayons et d’angles qui composent la géométrie finale de la pièce. Contrairement à un usinage cylindrique classique, qui enchaîne plusieurs outils et plusieurs passes pour dresser chaque diamètre séparément, l’outil de forme « imprime » directement le contour dans la matière.
Sur les tours à cames, ce mouvement est piloté par un profil mécanique qui synchronise l’avance de l’outil avec la rotation de la barre. Sur les tours à commande numérique (CN), bien que l’on privilégie souvent le contournage par interpolation avec des outils standards pour la flexibilité, l’utilisation d’un outil de forme spécifique reste une stratégie redoutable en très grande série. L’objectif est alors d’accélérer drastiquement les temps de cycle en remplaçant de multiples déplacements par une plongée unique.
Pourquoi le profilé rond est le format de référence
Cette technique donne sa pleine mesure sur les pièces de révolution, c’est-à-dire les pièces issues de barres rondes. La symétrie autour de l’axe de rotation permet à l’outil de forme de suivre un contour cohérent sur 360°, sans discontinuité ni reprise en fraisage. Un profil non circulaire imposerait au contraire des opérations complémentaires pour traiter les faces planes, ce qui va à l’encontre de l’intérêt même du décolletage de forme : usiner un maximum de géométrie en un minimum d’opérations.
C’est pour cette raison que les pièces rondes (axes, bagues, entretoises, corps de raccord) représentent le terrain naturel de cette technique, aussi bien pour des séries moyennes que pour de très grandes séries.
Les spécificités de l’usinage de profilés ronds en aluminium
L’aluminium présente un profil d’usinabilité particulièrement favorable au décolletage de forme. Sa vitesse de coupe, 3 à 5 fois supérieure à celle de l’acier, permet de réaliser la plongée de l’outil de forme à une cadence élevée sans dégrader l’état de surface, un atout direct pour la productivité en grande série.
Le choix de la nuance reste toutefois déterminant. Le 2011, nuance de décolletage à part entière, produit des copeaux courts et réguliers particulièrement adaptés à un usinage à outil de forme enchaîné à haute cadence. Les nuances 6060 et 6082 offrent quant à elles un bon compromis entre usinabilité, soudabilité et tenue mécanique, ce qui en fait des choix polyvalents pour des pièces rondes destinées à des assemblages. À l’inverse, des nuances comme le 5052, plus élastiques et productrices de copeaux plus longs, demandent une vigilance accrue sur la gestion du copeau lorsqu’elles sont travaillées en décolletage de forme.
Dans tous les cas, la lubrification et l’évacuation du copeau restent les deux paramètres critiques : un outil de forme sollicite simultanément plusieurs zones de coupe, ce qui rend l’accumulation de copeau ou le collage de matière plus pénalisants qu’en tournage cylindrique classique.
Les avantages du décolletage de forme pour vos pièces rondes en aluminium
En regroupant plusieurs opérations de tournage en un seul mouvement d’outil, le décolletage de forme réduit le nombre de changements d’outils et donc le temps de cycle par pièce, un gain qui se répercute directement sur le coût unitaire en grande série. Il améliore également la répétabilité dimensionnelle : le profil étant reproduit à l’identique à chaque plongée, les variations pièce à pièce sont limitées, ce qui facilite le respect de tolérances serrées sur des géométries complexes.
| Critère | Décolletage de forme | Tournage cylindrique classique |
| Outils engagés | Un seul outil profilé | Plusieurs outils successifs |
| Nombre de passes | Une seule plongée | Plusieurs passes |
| Temps de cycle | Réduit | Plus long |
| Répétabilité dimensionnelle | Élevée, profil reproduit à l’identique | Dépend du nombre d’opérations |
| Coût outillage initial | Plus élevé (outil sur mesure) | Standard |
| Série la plus adaptée | Grande série | Petite série / prototypage |
Cette approche convient aussi bien à des pièces techniques fonctionnelles (bagues d’arrêt, entretoises profilées, corps de raccord) qu’à des pièces où l’aspect visuel compte, l’aluminium se prêtant bien à des finitions soignées après usinage.
Questions fréquentes sur le décolletage de forme
Le décolletage de forme convient-il à toutes les tailles de série ?
Cette technique est particulièrement rentable en grande série, car le coût de réalisation de l’outil de forme (fabriqué sur mesure) s’amortit sur le volume produit. Pour de petites séries ou du prototypage, un usinage cylindrique classique par contournage (sur CN) reste souvent plus pertinent économiquement.
Quelles tolérances peut-on atteindre sur une pièce aluminium usinée en décolletage de forme ?
En règle générale, le décolletage de précision sur aluminium permet d’atteindre et de maintenir des tolérances serrées de l’ordre du centième de millimètre (± 0,01 mm). Bien entendu, la précision finale dépendra de la nuance d’aluminium choisie, de la largeur de l’outil de forme et de la géométrie de la pièce.
Vous avez un projet de pièces rondes ?
Du choix de la nuance à la définition du profil de forme, l’équipe technique de Jacquemoux Décolletage étudie votre cahier des charges et vous propose une solution adaptée à vos volumes et à vos tolérances.


