Mehrspindel-Drehteilefertigung: Großserien mit sehr hohen Stückzahlen auf kurvengesteuerten Drehautomaten
Das Wichtigste in Kürze
- Ein Mehrspindler bearbeitet mehrere Stangen gleichzeitig: Jede Spindel belegt eine Station, und jede Station fertigt einen Teil des Werkstücks.
- Die Bearbeitungsschritte laufen parallel ab. Dadurch erreicht der Mehrspindler eine Taktrate, an die kein Einspindler herankommt.
- Die Kurvenscheiben steuern die Werkzeugbewegungen: Einmal eingerichtet, wiederholt die Maschine denselben Zyklus hunderttausendfach.
- JACQUEMOUX DÉCOLLETAGE betreibt 10 kurvengesteuerte Mehrspindeldrehautomaten von Tornos, Gildemeister und Wickman mit Ø 3 bis 25 mm für Serien von 25.000 bis 1.000.000 Teilen pro Fertigungslos.
———————————–
Eine Million identischer Teile, alle zeichnungsgerecht: Das ist das Terrain des Mehrspindlers. Während eine herkömmliche Drehmaschine ein Teil fertigstellt, bevor sie das nächste beginnt, bearbeitet der Mehrspindler mehrere Stangen gleichzeitig und gibt bei jeder Drehung seiner Spindeltrommel ein fertiges Teil aus.
In diesem Artikel erläutern wir, wie ein kurvengesteuerter Mehrspindeldrehautomat funktioniert, für welche Teile und Stückzahlen er die wirtschaftlichste Lösung ist und wie wir unseren Park von 10 Maschinen in unserer Werkstatt in Marnaz einsetzen.
Wie funktioniert ein Mehrspindler?
Von außen betrachtet ähnelt ein Mehrspindler einem klassischen Drehautomaten. Der Unterschied liegt im Inneren der Maschine: in der Art, wie sie das Material aufnimmt, die Bearbeitungsschritte verteilt und ihre Werkzeuge steuert.
Eine Spindeltrommel, mehrere Spindeln, mehrere Stationen
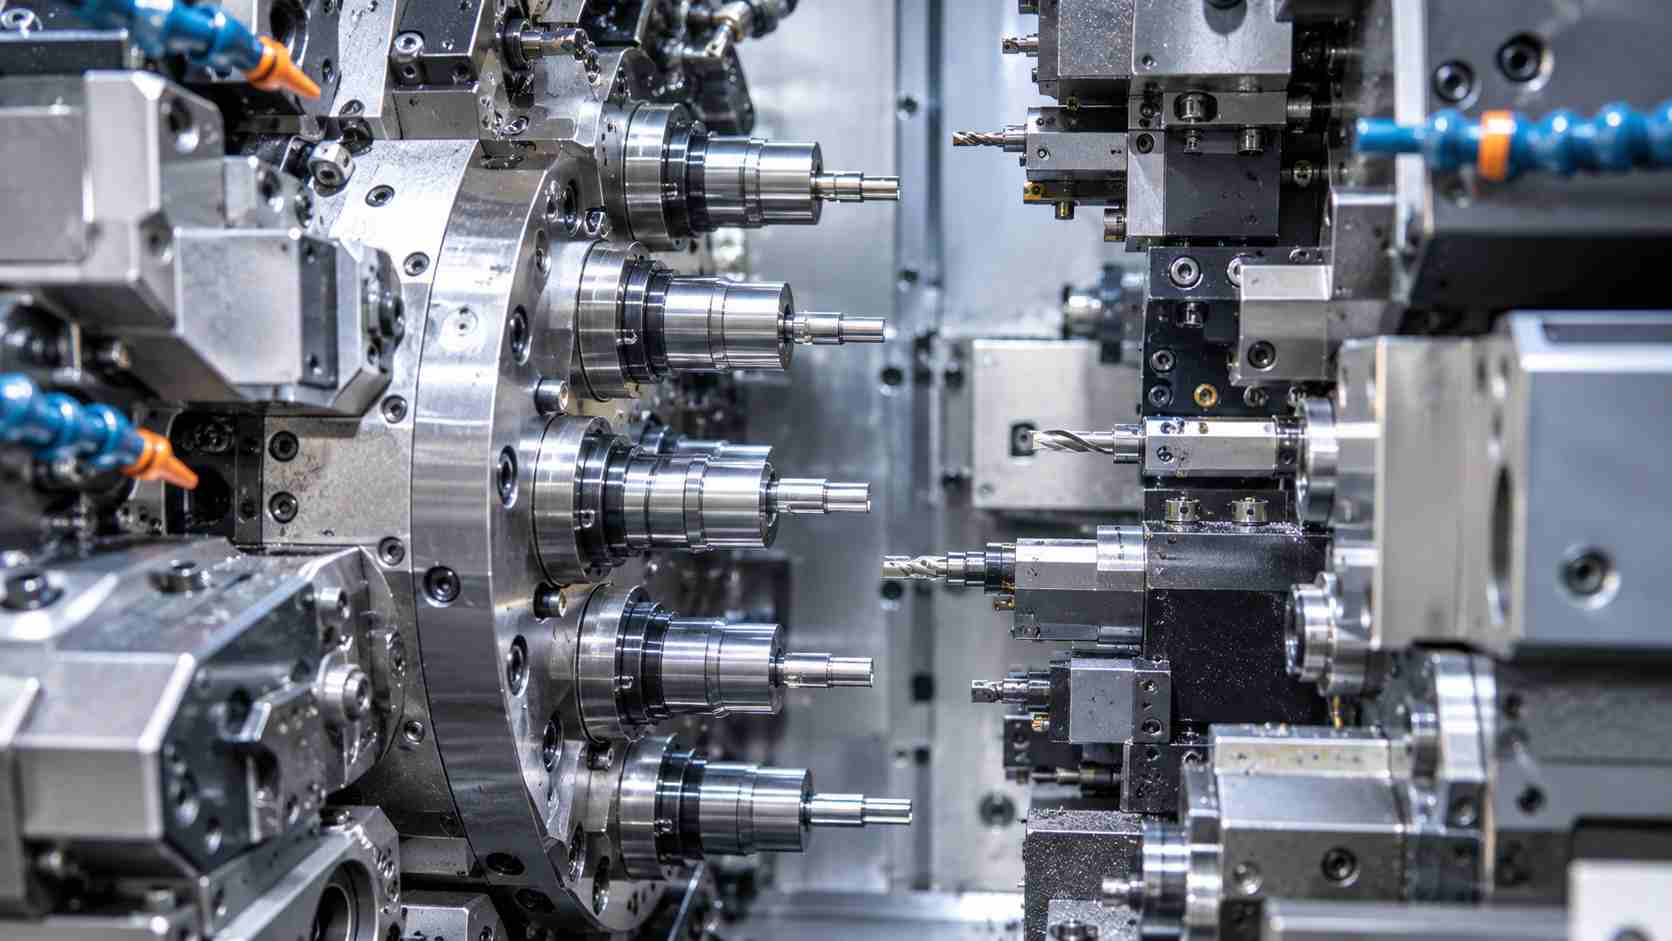
Das Herzstück der Maschine ist die Spindeltrommel: eine rotierende Trommel mit mehreren Spindeln, von denen jede ihre eigene Materialstange spannt. Auf unseren Maschinen drehen sich so sechs Stangen gleichzeitig.
Rund um die Spindeltrommel entspricht jede Position einer Bearbeitungsstation mit eigenen Werkzeugen: Schruppen, Bohren, Gewinde, Formdrehen, Schlichten, Abstechen. Am Ende jedes Zyklus dreht sich die Spindeltrommel um eine Position weiter (man spricht von Trommelschaltung), und jede Stange wechselt zur nächsten Station.
Alle Bearbeitungsschritte parallel
Während eine Station eine Stange schruppt, bohrt die nächste die zweite, eine weitere schneidet das Gewinde an der dritten, und die letzte sticht ein fertiges Teil ab. Die Zykluszeit entspricht also nicht mehr der Summe aller Schritte, sondern der Dauer des längsten Schritts. Genau dieses Prinzip verleiht dem Mehrspindler seine Taktrate.
Um es optimal zu nutzen, verteilt der Einrichter die Arbeit ausgewogen auf die Stationen: Ein zu langer Bearbeitungsschritt an einer einzigen Station würde die gesamte Maschine bremsen.
Die Kurvenscheiben – das mechanische Gedächtnis der Maschine
Bei einem klassischen Mehrspindler steuern Kurvenscheiben die Bewegungen der Werkzeugschlitten. Jede Kurvenscheibe ist für ein bestimmtes Teil profiliert und wandelt die Drehung einer Welle in Vorschub, Rückzug oder Verweilzeit des Werkzeugs um. Der Kurvensatz übernimmt gewissermaßen die Rolle des Programms einer CNC-Maschine.
Sind die Kurvenscheiben montiert und ist die Maschine eingerichtet, wiederholt sich der Zyklus identisch, Teil für Teil, mit bemerkenswerter Gleichmäßigkeit. Unser Artikel über die Entwicklung der Drehteilefertigung beleuchtet, welchen Stellenwert diese Maschinen neben der CNC-Steuerung noch heute haben.
Drei Hersteller, ein gemeinsames Produktionsprinzip
Unser Mehrspindler-Park vereint drei traditionsreiche Hersteller, alle mit feststehendem Spindelstock:
- Tornos, Schweizer Hersteller mit Sitz in Moutier im Jura. Laut seiner offiziellen Firmengeschichte stellte er 1958 seinen ersten kurvengesteuerten Mehrspindler vor. Unsere 4 Tornos-Maschinen bearbeiten Ø 3 bis 16 mm.
- Gildemeister, deutscher Hersteller, 1870 in Bielefeld gegründet, heute DMG MORI. Unsere 5 Gildemeister-Maschinen decken Ø 10 bis 22 mm ab.
- Wickman, britischer Hersteller, in den 1920er-Jahren in Coventry gegründet und auf Mehrspindel-Drehautomaten spezialisiert. Unsere Wickman-Maschine arbeitet mit Ø 10 bis 25 mm.
Dank dieser Ergänzung können wir jedes Teil der Maschine zuordnen, deren Kapazität am besten zu seinem Durchmesser passt.
Welche Teile eignen sich für einen Mehrspindler?
Zwei Kriterien sprechen für den Mehrspindler: die zu fertigende Stückzahl und die Stabilität der Teiledefinition. Sind beide erfüllt, ist er in der Regel die wirtschaftlichste Lösung.
Stückzahlen im Hunderttausenderbereich
Seine volle Stärke entfaltet der Mehrspindler bei Großserien mit sehr hohen Stückzahlen. Die Konstruktion der Kurvenscheiben und das Einrichten der Maschine erfordern Zeit: Diese Anfangsinvestition rechnet sich nur, wenn sie sich auf eine große Anzahl von Teilen verteilt. In unserer Werkstatt fertigen unsere Mehrspindler 25.000 bis 1.000.000 Teile pro Fertigungslos.
Bei geringeren Stückzahlen bieten unsere CNC-Drehmaschinen mit feststehendem Spindelstock oder mit beweglichem Spindelstock mehr Flexibilität.
Stabile, wiederkehrende Geometrien
Der Mehrspindler eignet sich für rotationssymmetrische Teile mit kleinem und mittlerem Durchmesser, deren Definition sich im Laufe der Zeit kaum ändert. Insbesondere für folgende Teilefamilien:
- Schrauben, Muttern und Gewindeteile;
- kurze Achsen und Stangen;
- Abstandshalter, Buchsen und Hülsen;
- Einlegeteile und kleine Komponenten für die Verbindungstechnik.
Sie kommen in Branchen mit hohen Stückzahlen zum Einsatz, etwa in der Automobilindustrie, im Bauwesen oder in der Energiebranche.
Was der Mehrspindler erfordert – und wie wir darauf eingehen
Diese Taktrate hat ihren Preis: Der Mehrspindler erfordert mehr Vorbereitung als eine CNC-Drehmaschine. Drei Punkte sollten Sie frühzeitig mit Ihrem Drehteilehersteller klären.
Eine einzuplanende Rüstzeit
Ein Referenzwechsel auf einem kurvengesteuerten Mehrspindeldrehautomaten bedeutet, Kurvenscheiben, Werkzeuge und Einstellungen aller sechs Stationen zu wechseln. Diese Arbeit will geplant sein: Sie spricht dafür, den Bedarf in großen Fertigungslosen zu bündeln statt in vielen kleinen Einzelaufträgen. Unsere Teams unterstützen Sie dabei, Losgrößen festzulegen, die zu Ihren Prognosen passen.
Ergänzende Bearbeitungen in der Nachbearbeitung
Die komplexesten Geometrien mit Querbohrungen, Flächen oder Fräsungen lassen sich nicht immer vollständig auf dem Mehrspindler fertigen. Unsere konventionellen Maschinen für die Nachbearbeitung (Fräsen, Gewindebohren, Bohren) und unsere Schleifmaschine übernehmen dann die Fertigstellung des Teils. Im Anschluss übernehmen unsere Zusatzleistungen die Oberflächenbehandlung und die Montage von Baugruppen.
Eine Geometrie, die vor der Kurvenfertigung validiert sein sollte
Einen Kurvensatz für ein Teil zu konstruieren, dessen Zeichnung sich noch ändern kann, ist kostspielig. Mit unserem Service für Prototypenbau und Vorserie lassen sich Geometrie, Werkstoff und Arbeitsplan validieren, bevor die Großserie mit sehr hohen Stückzahlen startet.
Unser Park mit 10 kurvengesteuerten Mehrspindeldrehautomaten
Die 10 Mehrspindler unserer Werkstatt sind Teil unserer Kapazitäten für die Mittel- und Großserienfertigung. Sie decken ab:
- Durchmesser von Ø 3 bis 25 mm je nach Maschine;
- Serien von 25.000 bis 1.000.000 Teilen pro Fertigungslos;
- alle unsere Werkstoffe: Stahl, Edelstahl, Messing, Kupfer, Aluminium, Titan und Kunststoffe.
Unsere Zertifizierungen ISO 9001, IATF 16949 und ISO 14001 bilden den Rahmen für diese Großserienfertigung mit sehr hohen Stückzahlen, bei der die Gleichmäßigkeit von Teil zu Teil ebenso zählt wie die Konformität des ersten Teils.
Ihre Fragen zur Mehrspindel-Drehteilefertigung
Was unterscheidet einen Mehrspindler von einem Einspindler?
Der Einspindler bearbeitet nur eine Stange: Er stellt ein Teil fertig, bevor er mit dem nächsten beginnt. Der Mehrspindler bearbeitet mehrere Stangen parallel, verteilt auf mehrere Stationen, und gibt bei jeder Trommelschaltung ein fertiges Teil aus. Er erreicht daher eine deutlich höhere Taktrate, allerdings bei längerer Rüstzeit.
Ab welcher Stückzahl lohnt sich ein Mehrspindler?
Das hängt vom Teil ab, doch der Mehrspindler lohnt sich bei Großserien mit sehr hohen Stückzahlen. Bei JACQUEMOUX DÉCOLLETAGE fertigen unsere kurvengesteuerten Mehrspindeldrehautomaten 25.000 bis 1.000.000 Teile pro Fertigungslos.
Welche Durchmesser lassen sich auf einem Mehrspindler bearbeiten?
Die Kapazität hängt von der Maschine ab. Unser Park deckt Ø 3 bis 25 mm ab: Ø 3 bis 16 mm auf unseren Tornos-Maschinen, Ø 10 bis 22 mm auf unseren Gildemeister-Maschinen und Ø 10 bis 25 mm auf unserer Wickman.
Warum setzt man heute noch kurvengesteuerte Drehautomaten ein?
Für ein stabiles Teil in sehr hohen Stückzahlen bleibt der kurvengesteuerte Drehautomat eine robuste und wirtschaftliche Lösung: Einmal eingerichtet, wiederholt er denselben Zyklus mit großer Gleichmäßigkeit. Die CNC-Steuerung ist im Vorteil, sobald die Referenzen häufig wechseln oder die Serien kleiner werden.
Sie planen Teile in Großserie mit sehr hohen Stückzahlen?
Senden Sie uns Ihre Zeichnung und Ihre Jahresstückzahlen: Unser technisches Team ermittelt die am besten geeignete Maschine und erstellt Ihnen eine detaillierte Kalkulation.


