Décolletage multibroches : produire en très grande série sur tours à cames
A retenir
- Un tour multibroche usine plusieurs barres en même temps : chaque broche occupe un poste et chaque poste réalise une partie de la pièce.
- Les opérations se déroulent en parallèle, ce qui donne au multibroche une cadence qu’aucun tour à une seule broche n’atteint.
- Les cames pilotent les mouvements des outils : une fois réglée, la machine reproduit le même cycle des centaines de milliers de fois.
- Jacquemoux Décolletage exploite 10 tours multibroches à cames Tornos, Gildemeister et Wickman, de Ø 3 à 25 mm, pour des séries de 25 000 à 1 000 000 de pièces par lancement.
———————————–
Un million de pièces identiques, toutes conformes au plan : c’est le terrain du tour multibroche. Là où un tour classique termine une pièce avant d’attaquer la suivante, le multibroche travaille plusieurs barres à la fois et fait sortir une pièce finie à chaque rotation de son barillet.
Dans cet article, nous expliquons comment fonctionne un tour multibroche à cames, pour quelles pièces et quels volumes il devient la solution la plus économique, et comment nous exploitons notre parc de 10 machines dans notre atelier de Marnaz.
Comment fonctionne un tour multibroche ?
Vu de l’extérieur, un tour multibroche ressemble à un tour automatique classique. La différence se joue au coeur de la machine, dans la façon dont elle porte la matière, répartit les opérations et commande ses outils.
Un barillet, plusieurs broches, plusieurs postes
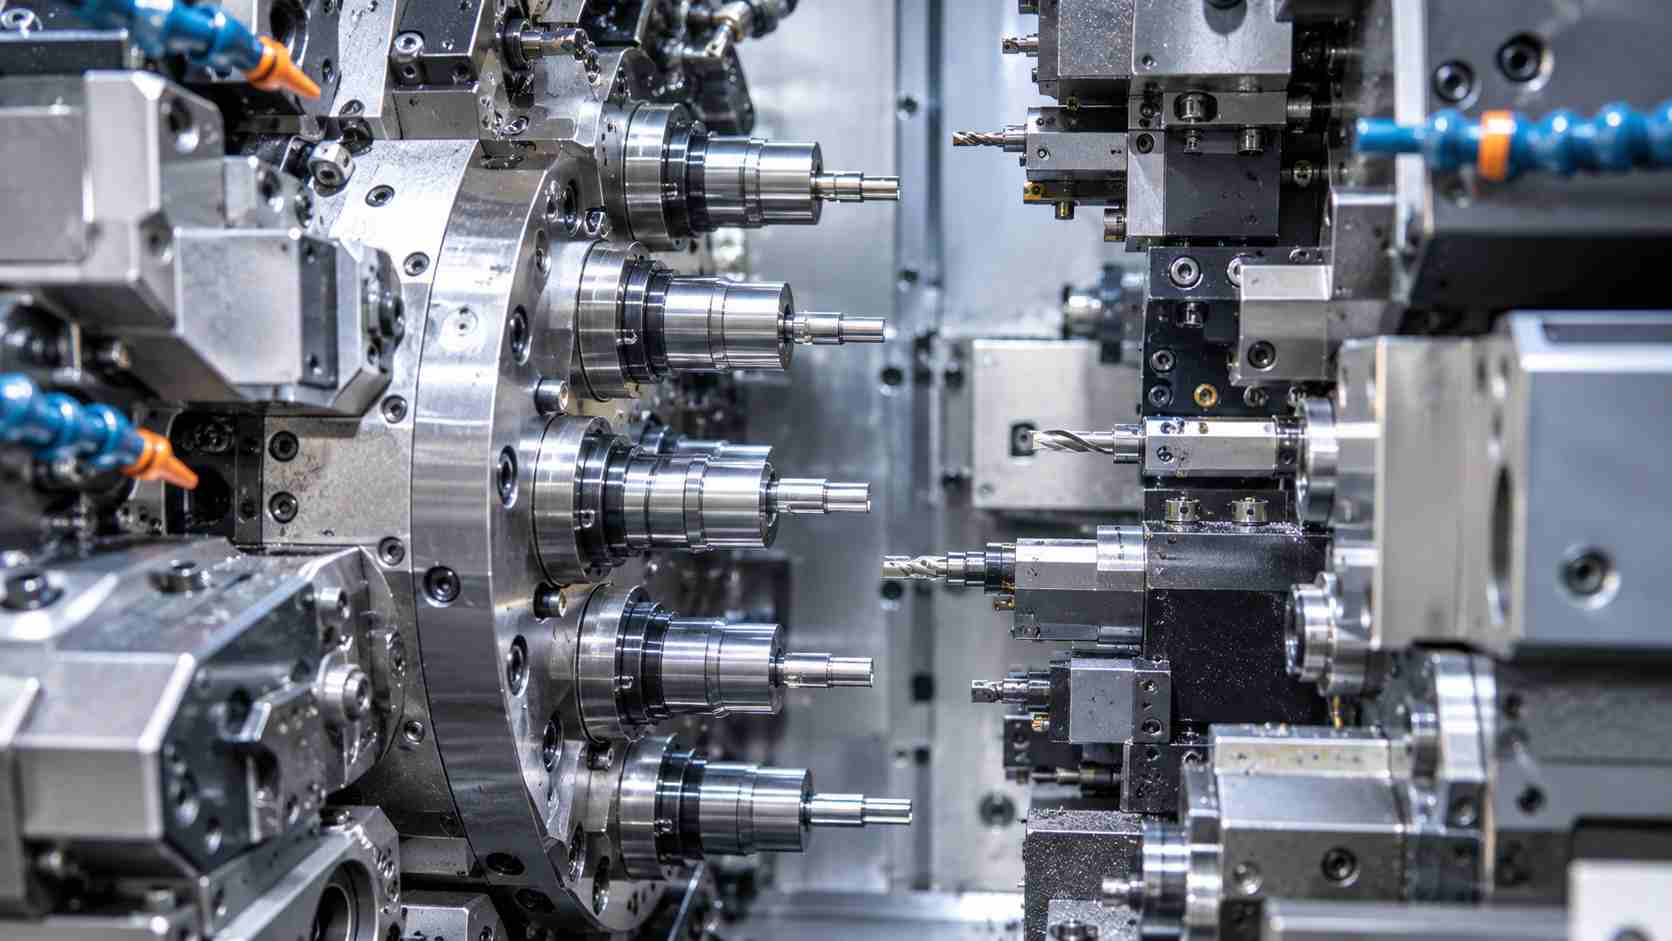
Le cœur de la machine s’appelle le barillet : un tambour rotatif qui porte plusieurs broches, chacune serrant sa propre barre de matière. Sur nos machines, six barres tournent ainsi en même temps.
Autour du barillet, chaque position correspond à un poste d’usinage équipé de ses outils : ébauche, perçage, filetage, forme, finition, tronçonnage. À la fin de chaque cycle, le barillet pivote d’un cran (on parle d’indexation) et chaque barre passe au poste suivant.
Toutes les opérations en parallèle
Pendant qu’un poste ébauche une barre, le suivant perce la deuxième, un autre file la troisième, et le dernier tronçonne une pièce terminée. Le temps de cycle ne correspond donc plus à la somme des opérations, mais à la durée de l’opération la plus longue. C’est ce principe qui donne au multibroche sa cadence.
Pour l’exploiter au mieux, le régleur répartit le travail de façon équilibrée entre les postes : une opération trop longue sur un seul poste ralentirait toute la machine.
Les cames, mémoire mécanique de la machine
Sur un multibroche traditionnel, des cames commandent les mouvements des chariots porte-outils. Chaque came, profilée pour une pièce donnée, transforme la rotation d’un arbre en avance, en recul ou en temporisation de l’outil. Le jeu de cames joue en quelque sorte le rôle du programme sur une machine à commande numérique.
Une fois les cames montées et la machine réglée, le cycle se répète à l’identique, pièce après pièce, avec une remarquable régularité. Notre article sur l’évolution du décolletage revient sur la place qu’occupent encore ces machines face à la commande numérique.
Trois constructeurs, une même logique de production
Notre parc multibroche réunit trois constructeurs historiques, tous travaillant en poupée fixe :
- Tornos, constructeur suisse implanté à Moutier, dans le Jura. Selon son historique officiel, il présente son premier multibroche à cames en 1958. Nos 4 machines Tornos usinent de Ø 3 à 16 mm.
- Gildemeister, constructeur allemand fondé à Bielefeld en 1870, aujourd’hui DMG MORI. Nos 5 machines Gildemeister couvrent de Ø 10 à 22 mm.
- Wickman, constructeur britannique fondé à Coventry dans les années 1920, spécialisé dans les tours automatiques multibroches. Notre machine Wickman travaille de Ø 10 à 25 mm.
Cette complémentarité nous permet d’orienter chaque pièce vers la machine dont la capacité correspond le mieux à son diamètre.
Quelles pièces produire sur un tour multibroche ?
Deux critères orientent une pièce vers le multibroche : le volume à produire et la stabilité de sa définition. Quand les deux sont réunis, il devient généralement la solution la plus économique.
Des volumes qui se comptent en centaines de milliers
Le multibroche donne sa pleine mesure sur les très grandes séries. La conception des cames et le réglage de la machine demandent du temps : cet investissement de départ ne devient rentable que s’il se répartit sur un grand nombre de pièces. Dans notre atelier, nos multibroches produisent de 25 000 à 1 000 000 de pièces par lancement.
En dessous de ces volumes, nos tours CN à poupée fixe ou à poupée mobile offrent davantage de souplesse.
Des géométries stables et répétitives
Le tour multibroche convient aux pièces de révolution de petit et moyen diamètre, dont la définition évolue peu dans le temps. Il convient notamment aux familles de pièces suivantes :
- les vis, écrous et pièces filetées ;
- les axes et tiges courts ;
- les entretoises, bagues et douilles ;
- les inserts et les petits composants de connectique.
On les retrouve dans des secteurs à forts volumes, comme l’automobile, le bâtiment ou l’énergie.
Ce que le multibroche impose, et comment nous y répondons
Cette cadence a une contrepartie : le multibroche demande plus de préparation qu’un tour à commande numérique. trois points méritent d’être anticipés avec votre décollecteur.
Un temps de mise en route à anticiper
Changer de référence sur un multibroche à cames implique de changer les cames, les outils et les réglages des six postes. Ce travail se planifie : il justifie de regrouper les besoins en lancements importants plutôt qu’en petites commandes successives. Nos équipes vous accompagnent pour définir des volumes par lancement adaptés à vos prévisions.
Des opérations complémentaires en reprise
Les géométries les plus complexes, avec perçages transversaux, méplats ou fraisages, ne se réalisent pas toujours entièrement sur le multibroche. Nos machines de reprise traditionnelles (fraisage, taraudage, perçage) et notre rectifieuse prennent alors le relais pour terminer la pièce. En aval, nos services complémentaires assurent les traitements de surface et l’assemblage de sous-ensembles.
Une géométrie à valider avant d’engager les cames
Concevoir un jeu de cames pour une pièce dont le plan risque encore d’évoluer coûte cher. Notre service de prototypage et présérie permet de valider la géométrie, la matière et la gamme d’usinage avant de lancer la très grande série.
Notre parc de 10 tours multibroches à cames
Les 10 multibroches de notre atelier font partie de notre outil de production moyenne et grande série. Ils couvrent :
- des diamètres de Ø 3 à 25 mm selon la machine ;
- des séries de 25 000 à 1 000 000 de pièces par lancement ;
- l’ensemble de nos matières : acier, inox, laiton, cuivre, aluminium, titane et plastiques.
Nos certifications ISO 9001, IATF 16949 et ISO 14001 encadrent cette production en très grande série, où la régularité d’une pièce à l’autre compte autant que la conformité de la première.
Vos questions sur le décolletage multibroches
Quelle différence entre un tour multibroche et un tour monobroche ?
Le monobroche usine une seule barre : il termine une pièce avant de commencer la suivante. Le multibroche travaille plusieurs barres en parallèle, réparties sur plusieurs postes, et sort une pièce finie à chaque indexation du barillet. Il atteint donc une cadence bien supérieure, au prix d’une mise en route plus longue.
À partir de quel volume un tour multibroche devient-il rentable ?
Tout dépend de la pièce, mais le multibroche se justifie sur les très grandes séries. Chez Jacquemoux Décolletage, nos tours multibroches à cames produisent de 25 000 à 1 000 000 de pièces par lancement.
Quels diamètres peut-on usiner sur un tour multibroche ?
La capacité varie selon la machine. Notre parc couvre de Ø 3 à 25 mm : de Ø 3 à 16 mm sur nos Tornos, de Ø 10 à 22 mm sur nos Gildemeister et de Ø 10 à 25 mm sur notre Wickman.
Pourquoi utiliser encore des tours à cames ?
Pour une pièce stable produite en très grand volume, le tour à cames reste une solution robuste et économique : une fois réglé, il répète le même cycle avec une grande régularité. La commande numérique garde l’avantage dès que les références changent souvent ou que les séries diminuent.
Un projet de pièces en très grande série ?
Transmettez-nous votre plan et vos volumes annuels : notre équipe technique identifie la machine la plus adaptée et vous adresse un chiffrage détaillé.


